WPC parallel twin screw extruder ၏ ကပ်နေသောဝက်အူကို မည်ကဲ့သို့ ဖြေလျော့ရမည်နည်း။
အချိတ်အဆက်ကို ကိုယ်တိုင်လှည့်ခြင်းဖြင့် WPC အပြိုင်အမွှာ ဝက်အူ extruder ၏ ကပ်နေသောဝက်အူကို ဖြေလျော့ရန်အတွက် အသေးစိတ်အဆင့်များနှင့် နည်းလမ်းများ။
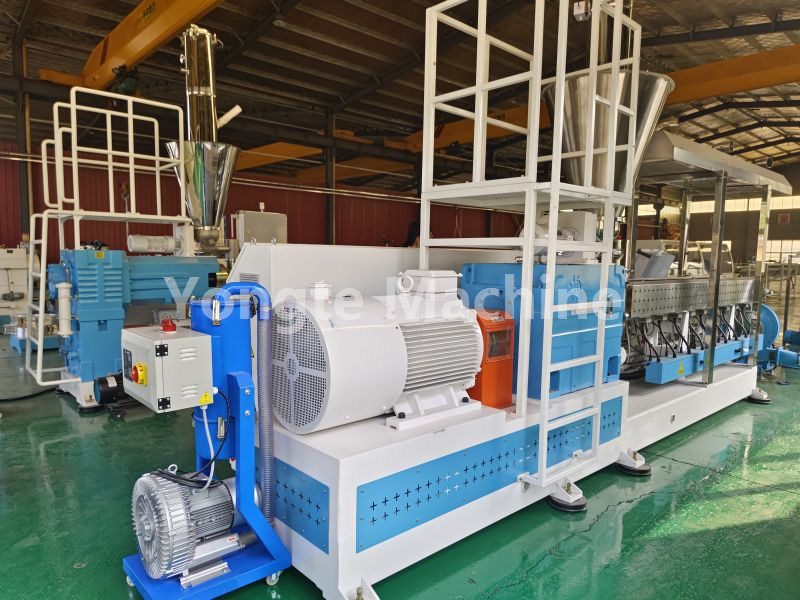
ဘေးကင်းရေးအခြေအနေ- စက်တစ်ခုလုံးအား ပါဝါပိတ်ပြီး လော့ခ်ချရပါမည်။ ဝက်အူအား အတင်းအဓမ္မမောင်းထုတ်ရန် ပင်မယူနစ်၏ ရုတ်ခြည်းစတင်ခြင်းကို တင်းတင်းကျပ်ကျပ် တားမြစ်ထားသည်။ PE သစ်သား-ပလပ်စတစ်ပစ္စည်းတွင် သစ်သားမှုန့်ပါရှိသည်။ အအေးခံပြီးနောက်၊ ပစ္စည်းသည် ဝက်အူပေါ်တွင် မြင့်မားသော မာကျောမှုနှင့် သိသာထင်ရှားသော ကုပ်တွယ်မှုအား ပြသသည်။ စည်၏စုစုပေါင်းအရှည် 3 မီတာ; ထို့ကြောင့်၊ compact-type machine barrel အတွက် လိုအပ်သော အပူနှင့် insulation time ထက် ပိုရှည်သင့်သည်။
I. အကြံပြုထားသည့် မုန့်ဖုတ်အပူချိန် ကန့်သတ်ချက်များ (အအေးခန်းပစ္စည်းများ ကြိတ်ဆုံခြင်းအတွက် ဦးစားပေး)
PEWPC ပုံမှန်လည်ပတ်မှုအပူချိန်: 170–190°C; မုန့်ဖုတ်အပူပေးသည့်နေရာ အပူချိန်- 205-215°C
⚠ သက်တမ်းတိုးရန်အတွက် အမြင့်ဆုံးအပူချိန် 220°C ထက်မပိုသင့်ပါ။ သစ်သားမှုန့်သည် အပူချိန် 220 ဒီဂရီစင်တီဂရိတ်နှင့် ထိတွေ့သောအခါတွင်၊ ၎င်းသည် coking နှင့် carbonization လွန်စွာကျရောက်နိုင်သောကြောင့် ထွက်ပေါ်လာသော အဖုများကို ဖယ်ရှားရန် ပိုမိုခက်ခဲစေသည်။
3 မီတာစည်ဇုန်အခြေခံအပူထိန်းချုပ်မှု (ပုံမှန်အားဖြင့် 5-6 ဇုန်များခွဲခြား)
ဇုန် 1 (အစာကျွေးသည့်အပိုင်း): 210–215 ဒီဂရီစင်တီဂရိတ် [အကြောပိတ်ခြင်းအတွက် အန္တရာယ်များသောဧရိယာ၊ အပူကို ဦးစားပေးပါ]
ဇုန် 2: 205210°C
ဇုန် 3: 205210°C
ဇုန် 4: 200–205°C
ဇုန် 5 (အရည်ပျော် သယ်ယူပို့ဆောင်ရေး): 200–205°C – Nozzle/Flange ဇုန်: 200–205°C
အနောက်အပိုင်းကို မပူပါနဲ့ ။ PE သစ်-ပလပ်စတစ်ပစ္စည်း ပြဿနာအများစုသည် ဆလင်ဒါ၏ပထမ ၁၂ မီတာအကွာအဝေးအတွင်းတွင် ဖြစ်ပွားသည်။
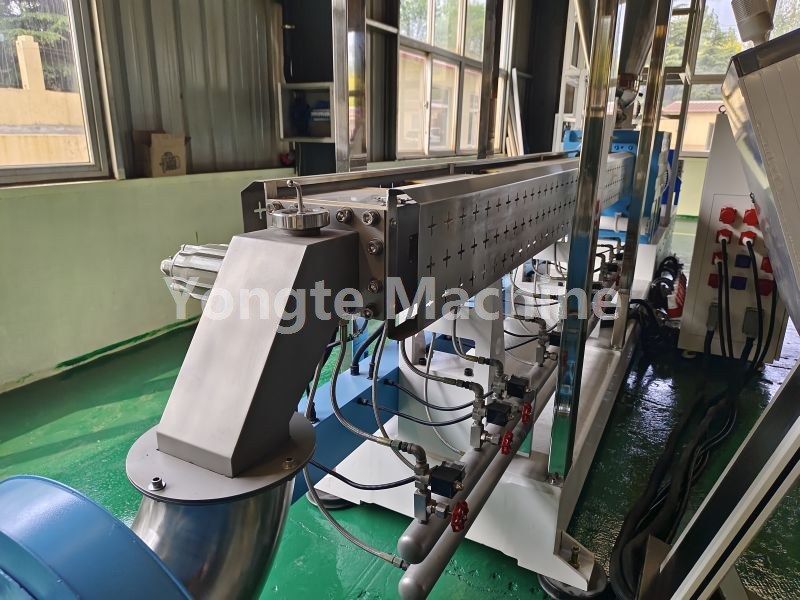
II အပူလျှပ်ကာနှင့် လှည့်ပတ်မှု အပိုင်း (၃ မီတာရှည်သော ဆလင်ဒါရေယာဉ်များအတွက် အထူး)
1. အပူချိန်သည် သတ်မှတ်တန်ဖိုးသို့ ရောက်သည်နှင့်၊ ဆက်လက်မလုပ်ဆောင်မီ အနည်းဆုံး မိနစ် 90 ခန့် ထိန်းသိမ်းပါ။
2. 2530 မိနစ်တိုင်း၊ စနစ်သည် ပါဝါပိတ်သည့်ဖြစ်ရပ်ကို တွေ့ကြုံခံစားရမည်ဖြစ်ပါသည်။ စတီယာရင်ဘီးအချိတ်အဆက် (ရှေ့/နောက်ပြန်) ကို ကိုယ်တိုင် ချိတ်ဆက်ပါ။
· အနည်းငယ်အပြန်အလှန်လှည့်ခွင့်ပြုပါ- နောက်ထပ်အပူပေးခြင်းကို ရပ်ပါ။ အပူချိန်ကို ထပ်မတိုးစေနှင့်။ disk နှင့် screw ၏လည်ပတ်မှုကိုထပ်ခါတလဲလဲပြောင်းပြန်;
· ၎င်းကို ငြိမ်အောင်ထားပါ- နောက်ထပ် မိနစ် 60 ကြာ ကာရံထားပေးပါ။ စုစုပေါင်းမုန့်ဖုတ်ချိန်သည် 3 နာရီထက်မပိုသင့်ပါ။
3 နာရီထက်ပို၍ ဖုတ်ပြီးနောက် အစားအစာ မချက်ပြုတ်ရသေးပါက၊ ဆက်လက်အပူပေးပါက သစ်သားမှုန့်ကိုသာ လောင်ကျွမ်းစေမည်ဖြစ်သည်။ ဤကိစ္စတွင်၊ အပူရပ်တန့်ပြီးဝက်အူကိုဖယ်ရှားရန်စက်ကို disassemble လုပ်ရန်ပြင်ဆင်ပါ။
လှည့်ခြင်းနည်းပညာ- ဒရမ်ကို သေးငယ်သောထောင့်တွင် နောက်ပြန်လှည့်ပါ။ ဦးတည်ချက်တစ်ခုတည်းတွင် အင်အားသုံးခြင်းကို ရှောင်ကြဉ်ပါ။ ပစ္စည်းစတင်ဖြေလျော့ပြီးသည်နှင့် ပျောက်ကင်းသွားသောပစ္စည်းကို ချေမှုန်းရန် လှည့်ပတ်ထောင့်ကို တဖြည်းဖြည်းတိုးပေးပါ။
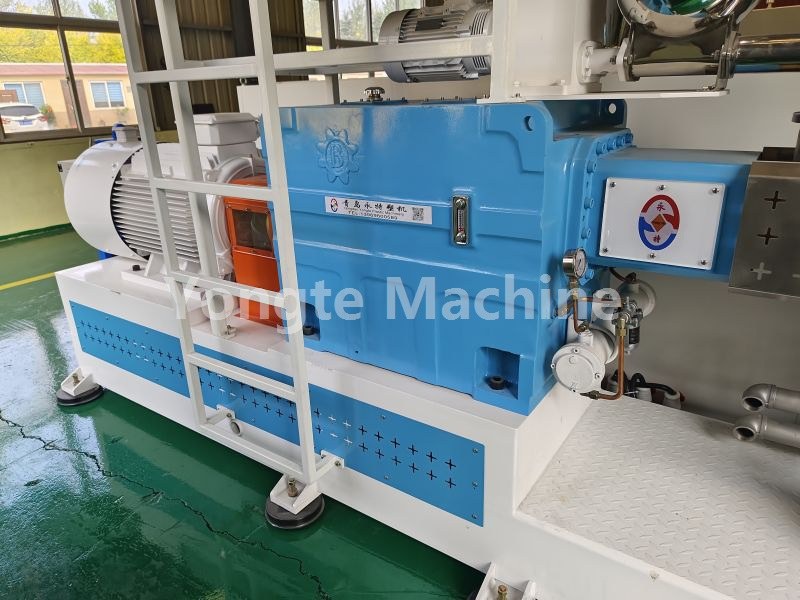
III အပူပေးပြီးနောက် စက်ပစ္စည်းသည် လျော့ရဲလာသည်။ ပါဝါဖွင့်သည့်အခါ စက်ပစ္စည်းကို ပြန်လည်ရယူရန် လုပ်ငန်းစဉ်
1. မော်တာအား ခံနိုင်ရည်မရှိဘဲ ချောမွေ့စွာ လှည့်ပြီးသည်နှင့်၊ အချိတ်အဆက်အဖုံးကို တပ်ဆင်ပါ။
2. Low-speed no-load pulse ကို 35 စက္ကန့်၊ ပင်မယူနစ်၏ ဝန်မရှိသော လျှပ်စီးကြောင်းကို သတိပြုပါ။
3. ဝန်မရှိသောလျှပ်စီးကြောင်းသည် ပုံမှန်သို့ပြန်ရောက်သည်နှင့်၊ ဦးစွာ သန့်စင်သော PE သန့်စင်ပစ္စည်းကို ကျွေးပါ။ သစ်သား-ပလပ်စတစ် ပေါင်းစပ်ပစ္စည်းကို ထုထည်ထုတ်စည်ထဲသို့ တိုက်ရိုက်မကျွေးပါနှင့် - မြန်နှုန်းနိမ့် ထုတ်ယူသည့်စည်မှ ပစ္စည်းဟောင်းကို ဦးစွာ ဖယ်ရှားပါ။
4. အစက်အပြောက်များ သန့်ရှင်းပြီး မာကျောသော အဖုအထစ်များ သို့မဟုတ် အနက်ရောင်အစက်အပြောက်များ ကင်းစင်သွားသည်နှင့် တဖြေးဖြေး PEWPC ထုတ်လုပ်မှုပစ္စည်းကို အစာကျွေးခြင်းသို့ ပြန်ပြောင်းပါ၊ လည်ပတ်မှုနှုန်းနှင့် အစာစားနှုန်းကို တဖြည်းဖြည်း မြှင့်တင်ပါ။
IV Heating Failure Disassembly နှင့် သန့်ရှင်းရေးလုပ်ထုံးလုပ်နည်း
1. ခန့်မှန်းခြေအားဖြင့် 200°C အထိ အပူပေးပါ။ nozzle နှင့် transition flange ကို ဖယ်ရှားပြီးနောက် ရှေ့ discharge port ကို ရှင်းလင်းပါ။
2. ဝက်အူချောင်းတစ်လျှောက် ခိုင်မာသောပစ္စည်းကို အပြင်သို့ တွန်းထုတ်ရန် စည်၏ ရှေ့ဆုံးရှိ တိုးချဲ့တွန်းတံကို အသုံးပြုပါ။
3. စက်မရွေ့ပါက၊ ဝက်အူနှစ်ခုကို ဖယ်ရှားပြီး မာကျောသော အအေးခံအကြွင်းအကျန် (PE-wood-plastic composite) အပိုင်း၏ ချည်မျှင်အချောင်းများကို သန့်ရှင်းရေးလုပ်ပါ။
4. ဝက်အူနှစ်ခုကြားရှိ meshing clearance ကို ဂရုတစိုက်စစ်ဆေးပြီး စည်၏အတွင်းနံရံတွင် နိုင်ငံခြားသတ္တုအမှုန်အမွှားများ ရှိမရှိ စစ်ဆေးပါ။
ကတ်ပိတ်နေသောနေရာသည် တူညီသောအနေအထားတွင် အမြဲဖြစ်ပေါ်နေပါက၊ ၎င်းသည် သံဖိုင်များ သို့မဟုတ် အခြားနိုင်ငံခြားအရာဝတ္ထုများကြောင့် ဖြစ်နိုင်ချေများပါသည်။ ကတ်ကို ပြန်ထည့်ရန် ၎င်းတို့ကို ဖော်ထုတ်ရမည်၊ မဟုတ်ပါက စက်ပစ္စည်းကို ချက်ချင်း ပြန်လည်စတင်ပါ။
ဆက်စပ်သတင်း
- Rubber Soaker Irrigation Pipes vs Traditional Irrigation Tubes ၏ အားသာချက်များ
- WPC ကြမ်းပြင်စက်ရုံအတွက် Yongte ထောက်ပံ့ရေး Turnkey ပရောဂျက်ဝန်ဆောင်မှုကို ရနိုင်ပါသလား။
- 200x50mm ပြန်လည်အသုံးပြုထားသော အစိုင်အခဲပလပ်စတစ်သစ်ခွဲစက်ကို အောင်မြင်စွာ စမ်းသပ်ပြီးဖြစ်သည်။
- Yongte WPC ကော်လံကို ပူးတွဲ extrusion ဖြင့် အောင်မြင်စွာ စမ်းသပ်ခဲ့သည်။
- သစ်သား-ပလပ်စတစ်ပေါင်းစပ် (WPC) ထုတ်ကုန်များထုတ်လုပ်ရန် ပလပ်စတစ်ဖလင်အလေအလွင့်များကို မည်သို့အသုံးပြုနိုင်သနည်း။
- WPC Extrusion Machine Temperature Setting
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။