WPC granulator extruder လည်ပတ်နေစဉ်အတွင်း ဝက်အူရုတ်တရက်ကွဲရခြင်းအကြောင်းရင်း
WPC granulator extruder လည်ပတ်နေစဉ်အတွင်း ဝက်အူရုတ်တရက်ကွဲရခြင်းအကြောင်းရင်း
အပြိုင် ဝက်အူနှစ်ချောင်း ချည်ထားသော ဘလောက် (compression block/transportation block) ကို လည်ပတ်နေစဉ် ရုတ်တရက် ကျိုးသွားရခြင်း အကြောင်းရင်းများ
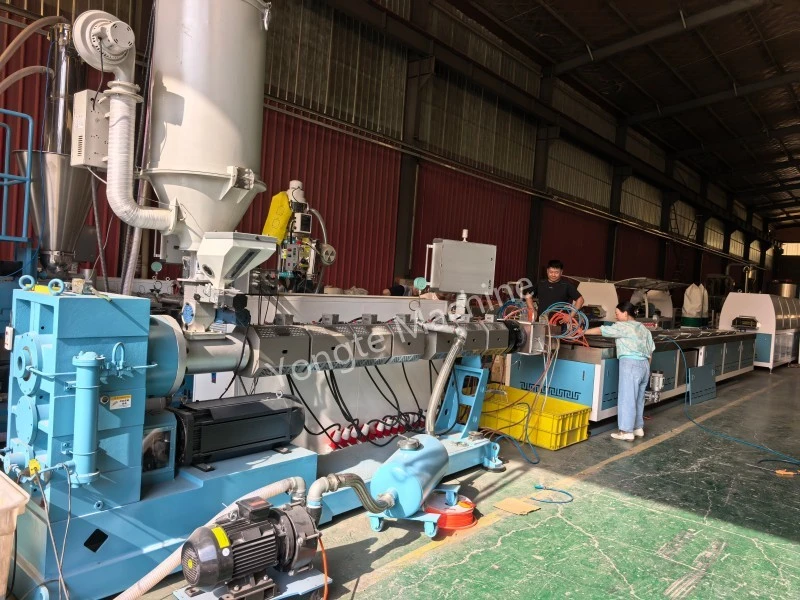
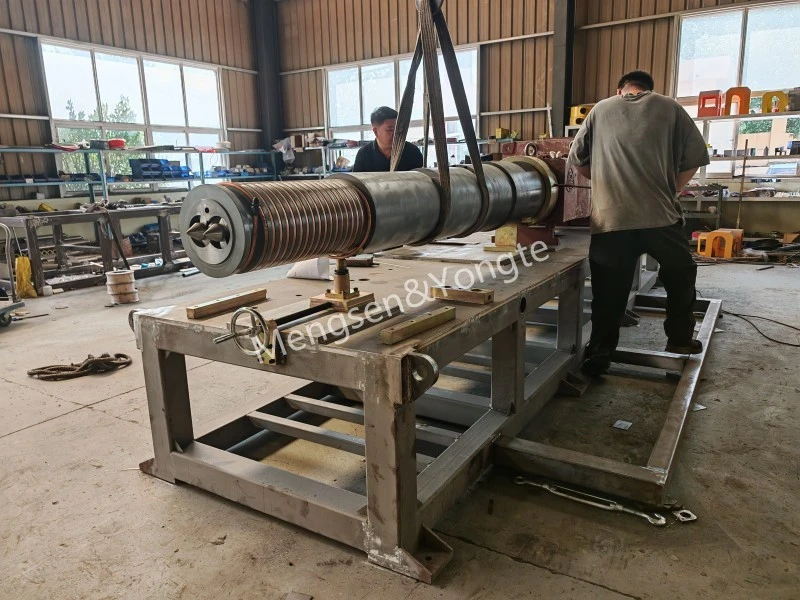
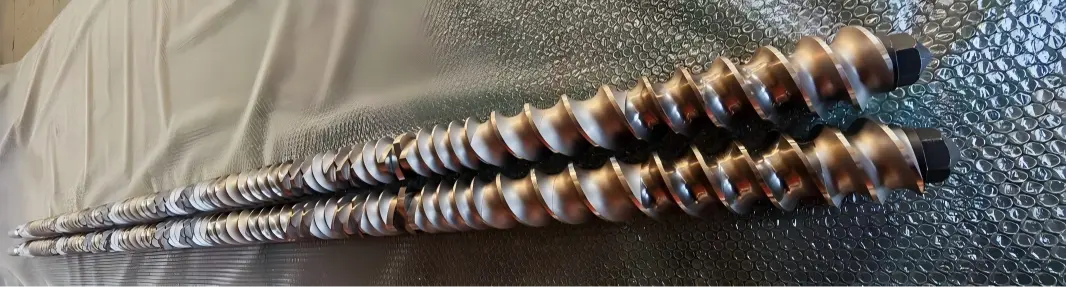
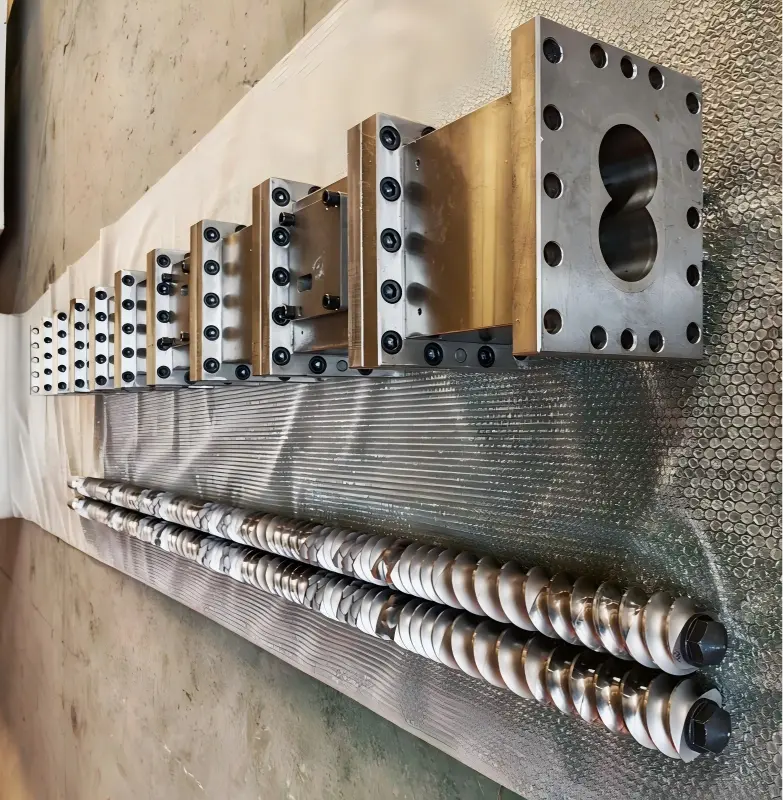
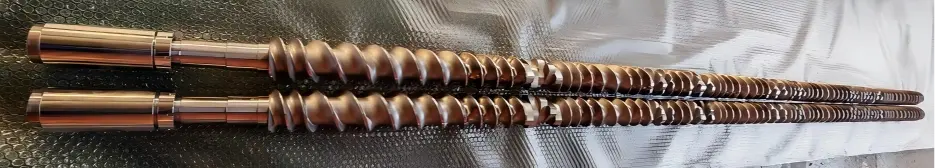
Yongte WPC granulation extruder ကို ဝက်အူများတွင် ဗဟိုရိုးတံနှင့် modular threaded blocks များပါ၀င်သော အပြိုင်အမွှာဝက်အူ extruder ဖြင့် တပ်ဆင်ထားပါသည်။ ရွေးချယ်ထားသော threaded block ပစ္စည်းများမှာ WR4 သို့မဟုတ် WR7 ဖြစ်ပြီး၊ အလွန်ကောင်းမွန်သော ဝတ်ဆင်မှုနှင့် သံချေးတက်ခြင်းကို ခံနိုင်ရည်ရှိသည်။ ထို့ကြောင့်၊ ဝက်အူများသည် ဤလည်ပတ်မှုအခြေအနေအောက်တွင် ထူးထူးခြားခြား ကြာရှည်ခံမှုကို ပြသသည်။ ထုတ်လုပ်မှုကာလအတွင်း၊ ချည်မျှင်လုပ်ကွက်များသည် ပေါင်းစပ်ဖြတ်တောက်ခြင်း၊ ဖိသိပ်ခြင်းနှင့် ပွတ်တိုက်မှုဆိုင်ရာ ဖိစီးမှုများကို ဆက်တိုက်ခံနေရသည်။ ဤလုပ်ငန်းစဉ်များတွင် မူမမှန်မှုတစ်စုံတစ်ရာဖြစ်ပေါ်ပါက၊ ၎င်းသည် ချည်ထားသောလုပ်ကွက်များအတွင်း ရုတ်တရက်အရိုးကျိုးခြင်းချို့ယွင်းမှုကို ဖြစ်စေနိုင်ပြီး ထုတ်လုပ်မှုလိုင်းကို တိုက်ရိုက်ပိတ်သွားစေကာ လုပ်ငန်းအတွက် များစွာသောအချိန်ကုန်ခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းမှုကုန်ကျစရိတ်တို့ကို ဖြစ်ပေါ်စေနိုင်သည်။ အောက်ဖော်ပြပါ ကဏ္ဍများသည် အပြိုင်အမွှာ ဝက်အူ extruder များ၏ threaded blocks များတွင် ရုတ်တရက် ကျိုးကျခြင်း၏ ဖြစ်နိုင်ခြေ အကြောင်းရင်းများကို စနစ်တကျ ခွဲခြမ်းစိတ်ဖြာပါသည်။
WPC granulator extruder ၏ ကျိုးသွားမှုသည် အပြိုင် double-screw threaded အစိတ်အပိုင်းများ ကြွပ်ဆတ်သော အရိုးကျိုးခြင်းမုဒ်ကို ကိုယ်စားပြုသည်။ ချက်ခြင်း overload ကဲ့သို့သော အချက်တစ်ခုတည်းကြောင့် ဖြစ်ခဲသော်လည်း ပစ္စည်းချွတ်ယွင်းမှု၊ ဖိစီးမှု အာရုံစူးစိုက်မှု နှင့် လုပ်ငန်းလည်ပတ်မှု တုန်ခါမှုများ၏ ပေါင်းစပ်သက်ရောက်မှုများမှ ထွက်ပေါ်လာခြင်းဖြစ်သည်။ ဤအကြောင်းတရားများကို အဓိက အမျိုးအစား လေးမျိုး ခွဲခြားနိုင်သည်- ပစ္စည်းကိုယ်တိုင်၊ စက်နှင့် တပ်ဆင်ခြင်း လုပ်ငန်းစဉ်များ၊ ထုတ်လုပ်မှုနှင့် လည်ပတ်မှု အခြေအနေများနှင့် စက်ပစ္စည်း ချွတ်ယွင်းမှုများ။
ကွာခြားချက်များ- အရိုးကျိုးခြင်းများတွင် ပုံမှန်အားဖြင့် ကြွပ်ဆတ်သောအရိုးကျိုးနေသော မျက်နှာပြင်နှင့် အပိုင်းပိုင်းများပါရှိပြီး သိသိသာသာ ပလပ်စတစ်ပုံပျက်ခြင်း မရှိပေ။ တဖြည်းဖြည်းပါးလွှာခြင်းအဖြစ်ထင်ရှားစွာဝတ်ဆင်; Torsional ချို့ယွင်းမှုသည် အများအားဖြင့် ဝက်အူအတွက် ခွင့်ပြုနိုင်သော torque ကန့်သတ်ချက်ကို ကျော်လွန်ခြင်းကြောင့် ဖြစ်တတ်ပါသည်။
1၊ ပစ္စည်းများနှင့် အပူကုသမှု ချို့ယွင်းချက်များ
1. အပူကုသမှု မအောင်မြင်ပါ။
နိုက်ထရစ်အလွှာသည် အလွန်ထူသောကြောင့် ကြွပ်ဆတ်မှုကို ဖြစ်ပေါ်စေသည်၊ အခြေခံပစ္စည်းသည် လုံလောက်သော အပူဒဏ်ကင်းမဲ့ပြီး ကျန်ရှိသော အတွင်းပိုင်းဖိစီးမှုများကို ချန်ထားခဲ့သည်၊ လည်ပတ်မှုအပူနှင့် ထိတွေ့သောအခါ၊ ဤဖိစီးမှုများသည် ထွက်လာပြီး တိုက်ရိုက်အရိုးကျိုးခြင်းကို ဖြစ်စေသည်။
Quenching crack- ဗလာ quenching လုပ်ငန်းစဉ်အတွင်း မိုက်ခရိုအက်ကွဲများကို ထုတ်ပေးခဲ့သည်။ အဆိုပါအက်ကွဲကြောင်းများကို စက်ရုံစစ်ဆေးစဉ်အတွင်း မတွေ့ရှိရသော်လည်း လည်ပတ်နေစဉ်အတွင်း ပြန့်ပွားသွားကာ ချက်ချင်းအရိုးကျိုးသွားစေသည်။
2. ကုန်ကြမ်းပါဝင်မှု၊ အညစ်အကြေးများ သို့မဟုတ် အပေါက်များ- အတု သို့မဟုတ် သွန်းလုပ်ထားသော အစိတ်အပိုင်းများတွင် အတွင်းပိုင်းပါဝင်မှုများ သို့မဟုတ် ကျုံ့သွားသော အပေါက်များသည် မွေးရာပါချို့ယွင်းချက်များဖြစ်သည်။ ပုံမှန်လည်ပတ်မှုအခြေအနေအောက်တွင်၊ ဤချို့ယွင်းချက်နေရာများတွင် စိတ်ဖိစီးမှုကို စုစည်းထားသည်။ မည်သည့်အတက်အကျမဆို ဤချို့ယွင်းချက်များ ချက်ချင်းပေါက်ပြဲသွားနိုင်သည်။
3. ပစ္စည်းရွေးချယ်မှု မှားယွင်းနေသည်- အဖြည့်ခံမြင့် (ဖိုက်ဘာဂလာ၊ ကယ်လ်စီယမ်ကာဗွန်နိတ်၊ ကာဗွန်အနက်ရောင်) ဖော်မြူလာကို သာမန်နိုက်ထရစ်စတီးလ်ဖြင့် လွဲမှားစွာ အသုံးပြုခဲ့သည်။ မြင့်မားသော သံချေးတက်ခြင်းကို ခံနိုင်ရည်ရှိသော ဖော်မြူလာကို မိုလီဘဒင်နမ် မပါဘဲ ပူသော-အလုပ်စတီးလ်တွင် အသုံးချခဲ့ပြီး၊ အလွှာ၏ တိုက်စားမှုနှင့် မိုက်ခရိုအက်ကွဲများ ဖြစ်ပေါ်စေသည်။
Yongte WPC granulation extruder သည် အရည်အသွေးမြင့် ဝက်အူနှင့်စည်ကို တပ်ဆင်ထားသောကြောင့် ပစ္စည်းများနှင့် အပူကုသမှု ချို့ယွင်းချက်များကြောင့် ပျက်စီးမည်မဟုတ်ပါ။ ကျွန်ုပ်တို့၏ဝက်အူပစ္စည်းသည် WR4၊ WR4 သည် စွမ်းဆောင်ရည်မြင့်သော ဝတ်ဆင်-ခံနိုင်ရည်ရှိသော အလွိုင်းပစ္စည်းဖြစ်ပြီး၊ အထူးသဖြင့် ဝက်အူနှစ်လုံးဖောက်ပြားများ၊ အစိတ်အပိုင်းများနှင့် အခြားနယ်ပယ်များကို ရောစပ်ထားသော စက်မှုစက်ပစ္စည်းများ၏ အဓိကအစိတ်အပိုင်းများထုတ်လုပ်ရာတွင် အဓိကအသုံးပြုသည်။ ထို့အပြင်၊ WR4 သည် အထူ 0.1~0.3mm ရှိသော အထူ 0.1~0.3mm အထိ မာကျောမှုနှင့်အတူ HV1200~1500 အထိ မာကျောမှုရှိသော မျက်နှာပြင် ဂုဏ်သတ္တိများကို နိုက်ထရစ်ပြုလုပ်ခြင်း သို့မဟုတ် တန်စတင်ကာဘိုင်ဖြန်းခြင်းလုပ်ငန်းစဉ်မှတဆင့် မျက်နှာပြင်ဂုဏ်သတ္တိများကို ပိုမိုအားကောင်းစေနိုင်သည်။
၂။ စက်ပိုင်းဆိုင်ရာ တပ်ဆင်မှုနှင့် တည်ဆောက်ပုံဆိုင်ရာ ဖိစီးမှု ခွဲခြမ်းစိတ်ဖြာခြင်း။
1. အလွန်အကျွံ axial preload- threaded block ကို lock nut ဖြင့် လုံခြုံစေပါသည်။ preload သည် မြင့်မားလွန်းပါက၊ threaded block သည် စဉ်ဆက်မပြတ် မြင့်မားသော static pressure ကို သက်ရောက်စေပါသည်။ အပူပေးသောအခါတွင်၊ thermal expansion effect သည် ဤအခြေအနေတွင် အကျုံးဝင်ပြီး အတွင်းပိုင်း compressive stress သည် ပစ္စည်း၏ fracture limit ကိုကျော်လွန်သွားစေသည်။
ဝက်အူနှစ်လုံးကြားရှိ axial clearance သည် အရေးကြီးသည်- ရှင်းလင်းချက် အလွန်သေးငယ်ပါက၊ အပူကြောင့် screws များသည် ကျယ်လာမည်ဖြစ်ပြီး၊ threaded blocks များ၏ အဆုံးမျက်နှာများကို compress နှင့် fracture ဖြစ်စေပါသည်။
2. သော့လမ်းကြောင်း/အတွင်းတွင်း ဖိစီးမှုအာရုံစူးစိုက်မှု- အတွင်းပိုင်းအပေါက်၏ ချွန်ထက်သောထောင့်များ သို့မဟုတ် အလွန်သေးငယ်သော အလွှာများသည် ဖိစီးမှုအာရုံစူးစိုက်မှုအချက်များအဖြစ် ဖွဲ့စည်းထားသည်။ အလွန်ကြပ်သောသော့ကွက်သည် သော့လမ်းကြောင်းထစ်တွင် မိုက်ခရိုအက်ကွဲများကို ဖြစ်ပေါ်စေနိုင်ပြီး၊ ထို့နောက် ဆက်လက်ပျံ့နှံ့သွားမည်ဖြစ်သည်။
3. ချည်မျှင်မိတ်လိုက်သော မျက်နှာပြင်သည် မညီညာသော သို့မဟုတ် နိုင်ငံခြားအရာဝတ္ထုများ ပါ၀င်ပါသည်။ အဆုံးမျက်နှာပြင်တွင် burrs များ၊ သံပြားများ၊ သို့မဟုတ် ပစ္စည်းအပျက်အစီးများ ရှိနိုင်သည်၊ တပ်ဆင်ပြီးနောက်၊ ဒေသဆိုင်ရာအမှတ်အဆက်အသွယ်သည် မျက်နှာပြင်ပေါ်တွင် ဖြစ်ပေါ်ပြီး လည်ပတ်နေစဉ်အတွင်း မြင့်မားသောဖိအားကို ဖြစ်ပေါ်စေပြီး ဆက်သွယ်ရန်နေရာများတွင် ကွဲအက်သွားနိုင်သည်။
4. ဝက်အူ ချိန်ညှိမှု ညံ့ဖျင်းခြင်း (ဝက်အူနှစ်ခုကြားတွင် စက်ဝိုင်းပုံမဟုတ်သော); coupling သို့မဟုတ် bearing အိမ်ရာပေါ်တွင်ဝတ်ဆင်; အပြိုင်ဝက်အူနှစ်ခုကြားတွင် coaxiality အလွန်အကျွံသွေဖည်ခြင်း၊ threaded blocks များသည် အချိန်အခါအလိုက် တလှည့်စီ ကွေးညွှတ်နေသော ဖိစီးမှုကို ခံရပြီး ပင်ပန်းနွမ်းနယ်သော အရိုးကျိုးခြင်းကို ဖြစ်စေသည်။
3၊ လုပ်ငန်းစဉ်လည်ပတ်မှုအခြေအနေအကျိုးသက်ရောက်မှု (instantaneous load triggering fracture)
1. Cold-start/ Material ပိတ်ဆို့ခြင်းကြောင့် ဖြစ်ပေါ်လာသော hard-start-စည်အတွင်းရှိ ပစ္စည်းသည် အေးပြီး ခိုင်မာလာသည်နှင့်အမျှ၊ ဝက်အူသည် အတင်းအကျပ်စတင်ခြင်းဖြစ်ပြီး rated torque ထက် အဆပေါင်းများစွာ ကျော်လွန်သွားသော ချက်ချင်းဆိုသလို torque ကို ဖြစ်ပေါ်စေသည်၊ ၎င်းသည် ဝက်အူဘလောက်ကို တိုက်ရိုက်ကျိုးကြေစေသည့် ကြီးမားသောသက်ရောက်မှုဝန်ကို ထုတ်ပေးသည် - ဆိုက်တွင်ကြုံတွေ့ရသည့် အဖြစ်အများဆုံး မတော်တဆမှုဖြစ်သည်။
2. စည်ထဲသို့ဝင်ရောက်လာသော နိုင်ငံခြားအရာဝတ္ထုများ (ဥပမာ၊ မာကျောသောသတ္တုပစ္စည်းများ)၊ အခွံမာသီးများ၊ gaskets၊ screw shavings သို့မဟုတ် metal tools များသည် hopper ထဲသို့ကျသွားပြီး threaded block နှင့် barrel အကြားတွင် နေရာထိုင်ခင်းဖြစ်လာပြီး အချိန်တိုအတွင်း compressive impact ကိုဖြစ်ပေါ်စေပါသည်။
3. ဒေသတွင်း အပူလွန်ကဲမှုနှင့် အပူဖိစီးမှုတွင် ရုတ်တရက် ပြောင်းလဲမှုများ- ဒေသဆိုင်ရာ အပူချိန် သိသိသာသာ မြင့်တက်လာပြီး လျင်မြန်စွာ ကျဆင်းသွားခြင်း၊ ဤအပူစက်ဘီးစီးခြင်းသည် အပူလှိုင်းအက်ကြောင်းများကို ဖြစ်ပေါ်စေသည်။ အထူးသဖြင့် နိုက်ထရစ်ဒြပ်ပစ္စည်းများအတွက် ၎င်းတို့၏ အပူဒဏ်ခံနိုင်ရည်သည် ညံ့ဖျင်းသည်။
4. အလွန်အကျွံ ဖြည့်သွင်းထားသော ပစ္စည်းများ သို့မဟုတ် ဖိအားပြောင်းလဲမှုများ၊ အစာစားနှုန်း သိသိသာသာ တိုးလာခြင်း၊ သို့မဟုတ် ပိတ်ဆို့ထားသော အိတ်ဇောပေါက်သည် ချည်ထားသော ဘလောက်အား သိသာထင်ရှားသော အဝိုင်းနှင့် axial တွန်းအားများဆီသို့ ချက်ခြင်းပင် ဦးခေါင်း၏ ဖိအားကို ချက်ချင်း တိုးလာစေနိုင်သည်။
4၊ ပင်ပန်းနွမ်းနယ်ပျက်စီးမှုစုဆောင်းခြင်း (ယခင်ရှိပြီးသားလျှို့ဝှက်အက်ကြောင်းများ၊ ရုတ်တရက်စတင်ခြင်း)
ချည်ထားသော အစိတ်အပိုင်းသည် အချိန်ကြာမြင့်စွာ တလှည့်စီ torque နှင့် တလှည့်စီ ဖိစီးမှုကို ခံနေရပြီး ၎င်း၏ မျက်နှာပြင်ပေါ်ရှိ microcracks များ တဖြည်းဖြည်း ပြန့်ပွားလာစေရန်၊ ဤပျက်စီးမှုများကို သာမန်မျက်စိဖြင့် မမြင်နိုင်ပါ။ သို့ရာတွင်၊ အက်ကြောင်းများသည် အရေးကြီးသောအရွယ်အစားသို့ရောက်ရှိသောအခါ၊ ၎င်းတို့သည် ကြိုတင်သတိပေးချက်မရှိဘဲ ရုတ်တရက် ပြန့်ပွားသွားပြီး "ရုတ်တရက် ပျက်ကွက်ခြင်း" ၏အသွင်အပြင်ကို ရရှိစေသည်။
လျင်မြန်သောဆိုက်စစ်ဆေးခြင်းနည်းလမ်း (အရိုးကျိုးမျက်နှာပြင်ကို အမြင်အာရုံစစ်ဆေးခြင်း)
· အရိုးကျိုးသောမျက်နှာပြင်သည် အက်ကြောင်းဟောင်းများနှင့် အခွံကဲ့သို့ပုံစံကိုပြသသည်- ပင်ပန်းနွမ်းနယ်သောအရိုးကျိုးခြင်း (ရေရှည်အလှည့်ကျဖိစီးမှုမှ ထွက်ပေါ်လာသော၊ ချက်ချင်းအကျိုးသက်ရောက်မှုမဟုတ်)။
· ကြွပ်ဆတ်သော အစေ့အဆန်များဖြင့် ပြန့်ပြူးတောက်ပသော အပိုင်းများ- အပူကုသခြင်း- ကြွပ်ဆတ်မှု/ နိုက်ထရစ်အလွှာတွင် ကွဲအက်ခြင်း
· ကျိုးနေသောမျက်နှာပြင်သည် ဖိသိပ်ထားသော ပုံပျက်ခြင်းနှင့် သတ္တုခြစ်ရာများကို ပြသသည်။ နိုင်ငံခြားအရာဝတ္ထု impingement-induced fracture။
· အရိုးကျိုးမှုသည် အတွင်းအပေါက် သော့လမ်းကြောင်း တည်နေရာ- သော့လမ်းကြောင်း ဖိစီးမှု အာရုံစူးစိုက်မှုမှ အစပြုပါသည်။
သက်ဆိုင်ရာ ကြိုတင်ကာကွယ်မှုတွေ
1. ပစ္စည်းဝယ်ယူရေးစစ်ဆေးခြင်း- အတုပြုလုပ်ခြင်းတွင် အဖျက်အဆီးမရှိစမ်းသပ်ခြင်းနှင့် မာကျောမှုစမ်းသပ်ခြင်းပြုလုပ်ပါ။ ပစ္စည်းအရည်အချင်းအစီရင်ခံချက်များကိုစစ်ဆေးပါ။ ကြွပ်ဆတ်သော နိုက်ထရစ်အလွှာများ ဖြစ်ပေါ်ခြင်းကို တားဆီးရန် နိုက်ထရစ်ဒင်း အစိတ်အပိုင်းများအတွက် နိုက်ထရစ်ဒင်းအလွှာ၏ အနက်ကို ထိန်းချုပ်ပါ။
2. စည်းဝေးပွဲ- axial preload ကို တင်းကြပ်စွာ ထိန်းချုပ်ပြီး ဝက်အူ၏ coaxiality ကို စစ်ဆေးပါ။ အဆုံးမျက်နှာပြင်ကို သေချာဆေးကြောပြီး ခြေလှမ်းအစွန်းများကို လှည့်ပတ်ပါ။
3. လည်ပတ်မှုလုပ်ထုံးလုပ်နည်း- chiller ကို အတင်းအကြပ် မစတင်ပါနှင့်။ ဒရိုက်ကို မလည်ပတ်မီ ပိတ်ဆို့ထားသော ပစ္စည်းကို အရည်ပျော်စေရန် လုံလုံလောက်လောက် အပူပေးထားကြောင်း သေချာပါစေ။ သံဖယ်ရှားရန်အတွက် hopper သံလိုက်ကို တပ်ဆင်ပါ။
4. နေ့စဉ်စစ်ဆေးခြင်း- ပင်မယူနစ်၏ torque နှင့် ဦးခေါင်းဖိအားအတက်အကျများကို စောင့်ကြည့်ပါ။ axial displacement ကိုကာကွယ်ရန် thrust bearings များကို ပုံမှန်စစ်ဆေးပါ။
ဆက်စပ်သတင်း
- တံခါးဘောင်တစ်ခုအတွက် မှိုမည်မျှလိုအပ်သနည်း။
- ပြန်လည်အသုံးပြုထားသော ပလပ်စတစ် ထုထည်အတွက် ပေါင်းစပ်ထားသော တံတားဖျက် ကျွေးခြင်းစနစ်
- Yongte Rubber Foam Microporous Seepage Pipe Production Line ကို Indian Client အတွက် အောင်မြင်စွာ ခန့်အပ်ခဲ့သည်။
- Rubber Soaker Irrigation Pipes vs Traditional Irrigation Tubes ၏ အားသာချက်များ
- WPC ကြမ်းပြင်စက်ရုံအတွက် Yongte ထောက်ပံ့ရေး Turnkey ပရောဂျက်ဝန်ဆောင်မှုကို ရနိုင်ပါသလား။
- 200x50mm ပြန်လည်အသုံးပြုထားသော အစိုင်အခဲပလပ်စတစ်သစ်ခွဲစက်ကို အောင်မြင်စွာ စမ်းသပ်ပြီးဖြစ်သည်။
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။




သတင်းအကြံပြုချက်များ