

WPC Pelletizing Machine အတွက် Parallel Double Screw ကို ဖြုတ်ပြီး တပ်ဆင်ပါ။
SH75 Parallel Double-Screw Disassembly နှင့် Assembly Guide
WPC pelletizing စက်၏လည်ပတ်မှုအတွင်း၊ ဝက်အူနှင့်ဆလင်ဒါတပ်ဆင်မှုတွင် ယိုယွင်းပျက်စီးမှုကြောင့် ပြုပြင်ထိန်းသိမ်းမှုလိုအပ်ပါက၊ အသုံးပြုသူသည် အဆိုပါအစိတ်အပိုင်းများကို ဖြုတ်ပြီး ပြန်လည်စုဝေးစေရမည်။ SH75 modular flat twin-screw စက်အတွက် တပ်ဆင်ခြင်းနှင့် တပ်ဆင်ခြင်းဆိုင်ရာ လုပ်ထုံးလုပ်နည်းများကို သတ်မှတ်ထားသော လည်ပတ်မှုလုပ်ထုံးလုပ်နည်းများနှင့်အညီ တင်းကျပ်စွာ ဆောင်ရွက်ရမည်။ ဤလုပ်ငန်းဆောင်တာများတွင် ပါ၀င်သည့်ဝန်ထမ်းများအားလုံးသည် လုပ်ငန်းလည်ပတ်မှုသတ်မှတ်ချက်များနှင့် ၎င်းတို့ကိုကြိုတင်သိရှိပြီး အန္တရာယ်ကင်းသောမတော်တဆမှုများ သို့မဟုတ် လည်ပတ်မှုမလျော်ကန်မှုကြောင့် ဖြစ်ပေါ်လာသော စက်ပစ္စည်းများပျက်စီးမှုကို ကာကွယ်ရန် သင့်လျော်သောအကာအကွယ်အစီအမံများပြုလုပ်သင့်သည်။ Yongte အင်ဂျင်နီယာအဖွဲ့မှ ပံ့ပိုးပေးသော ဝက်အူနှစ်လုံးပါသော စက်ကို ဖြုတ်တပ်ခြင်းနှင့် တပ်ဆင်ခြင်းလမ်းညွှန်ကို အော်ပရေတာများအတွက် ရည်ညွှန်းချက်အဖြစ်သာ ရည်ရွယ်ပါသည်။
အသုံးချနိုင်သည်- Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – အဆောက်အဦ-ဘလောက်ပုံစံ အပြိုင်ဝက်အူနှစ်ထပ် ချည်ပတ်ထားသော အစိတ်အပိုင်းများ (သယ်ယူပို့ဆောင်ရေးလုပ်ကွက်များ၊ ဆုပ်နယ်တုံးများ၊ ညှပ်လုပ်ကွက်များ)။ ဤအစိတ်အပိုင်းများကို တပ်ဆင်နေစဉ်အတွင်း ဝက်အူနှစ်ခုကြား မှန်ကန်သောအဆင့်ဆက်နွယ်မှုကို သေချာစေရန်အတွက် ဘယ်နှင့်ညာ ဝက်အူများကို အတွဲလိုက်လုပ်ဆောင်ရမည်ဖြစ်ပြီး၊ ထို့ကြောင့် အဆင့်သွေဖည်မှုကြောင့် အစိတ်အပိုင်းများ အနှောင့်အယှက်ဖြစ်စေခြင်း သို့မဟုတ် ပုံမှန်မဟုတ်သော စက်ပစ္စည်းလည်ပတ်မှုကို တားဆီးပေးရပါမည်။
လုပ်ဆောင်ချက်တစ်ခုခုမစတင်မီ၊ LOTO (လော့ခ်ချခြင်း/Tagout) လုပ်ထုံးလုပ်နည်းကို တင်းတင်းကျပ်ကျပ် လိုက်နာရပါမည်- ပါဝါရင်းမြစ်အားလုံးကို ချိတ်ဆက်မှုဖြုတ်ထားရမည်ဖြစ်ပြီး မတော်တဆစတင်မှုမှ ဖြစ်ပေါ်လာသော ကိုယ်ရေးကိုယ်တာ ထိခိုက်ဒဏ်ရာရခြင်း သို့မဟုတ် စက်ပစ္စည်းပျက်စီးခြင်းမှ ကာကွယ်ရန်အတွက် စက်ပစ္စည်းများကို လုံးဝပိတ်ထားကြောင်း အတည်ပြုရပါမည်။

1၊ ပြင်ဆင်မှု
1. ကိရိယာများနှင့် စားသုံးနိုင်သောပစ္စည်းများ
· အထူးရည်ရွယ်ချက်ရှိသောဝက်အူထုတ်ယူခြင်းကိရိယာ၊ ဟိုက်ဒရောလစ်ဆွဲကိရိယာ/ဖိ၊ ကြေးနီတံ၊ ကြေးပြားဂေါ်ပြား၊ ကြေးနီကြိုးဖြီး၊ သစ်သားတူ (ချည်ထားသောလုပ်ကွက်မျက်နှာပြင်ကို သံတူတူဖြင့်တိုက်ရိုက်မထိရ)
· Torque wrench၊ hex key၊ high-temperature anti-sticking grease (molybdenum disulfide high-temperature lubricating grease)၊ အမှတ်အသားဘောပင်၊ အပူချိန်မြင့်သော လက်အိတ်များ၊ သန့်ရှင်းသော သစ်သားတုံး/ရော်ဘာပြား၊
· သန့်စင်ဆေး၊ လေဝင်လေထွက်ကောင်းခြင်း၊ အကာအကွယ်မျက်မှန်များ
2. လည်ပတ်မှုအကြိုပိတ်ခြင်း (ဝက်အူကို စည်မှ မထုတ်ယူမီ)
1. စက်ကိုမပိတ်မီ၊ သန့်စင်ဆေးရည်ဖြင့် သေချာစွာဆေးကြောပြီး တိုင်ကီထဲမှ ပစ္စည်းအားလုံးကို စွန့်ထုတ်ရန် ကြိုးစားပါ။
2. လုံခြုံသောအပူချိန်တွင်အေးအောင်ထားပါ။ ပါဝါထောက်ပံ့မှုကို ဖြုတ်ပါ၊ သတိပေးဆိုင်းဘုတ်တစ်ခု ထားရှိကာ ဧရိယာကို လော့ခ်ချပါ။ အပူပေးခြင်း၊ အစာကျွေးခြင်းနှင့် လေဟာနယ်စနစ်များကို ပိတ်ပါ။
3. စက်ခေါင်းသေဆုံး၊ အပေါက်ပေါင်းများစွာ၊ အပူပေးကွိုင်၊ သာမိုကွိုင်၊ ဖုန်စုပ်ခွက်အဖုံးပြားနှင့် အစာကျွေးသည့်အပေါက်ကို ဖယ်ရှားပါ။
4. ဝက်အူစည်ပေါ်ရှိ အပိုင်းခွဲထားသော အနားကွပ်များကို ဖြေလျှော့ပါ။ twin-screw assembly တစ်ခုလုံးကို ထုတ်ယူရန် ပြင်ဆင်ပါ။
2၊ ဝက်အူဆုတ်ထုတ်ခြင်း (အကြိုလုပ်ငန်းစဉ်)
1. လျှော့ချရေးဂီယာအုံ၏ အထွက်-အဆုံး ချိတ်ဆက်မှုကို ဖြုတ်ပါ။ ဘယ်ညာ ဝက်အူများနှင့် spline များ၏ အဆင့်ကို အမှတ်အသားပြုပါ (၎င်းသည် မှားယွင်းသော တပ်ဆင်မှုအဆင့်တွင် အစိတ်အပိုင်းများ ပျက်စီးခြင်းမှ ကာကွယ်ရန် အရေးကြီးသည်)။
2. Operating / Hydraulic fixture: ဝက်အူနှစ်ခုဆုတ်ခွာခြင်းကို အလျားလိုက် ချိန်ကိုက်ပါ။ ဝက်အူနှစ်ခုလုံးသည် အပြိုင်ချိတ်ဆက်မှုတွင် ရှိနေကြောင်း သေချာစေရန် - ၎င်းတို့အား တစ်ဖက်တွင် အတင်းဆွဲမထားပါ။
3. သစ်သားဘလောက်တစ်ခုပေါ်တွင်တင်; ချည်ပရိုဖိုင်ကို ပျက်စီးစေမည့် မြေနှင့် တိုက်ရိုက်မထိတွေ့စေရန် ဝက်အူကို ဆိုင်းငံ့ထားပါ။
4. ပစ္စည်းများ ပူနေချိန်တွင် သန့်စင်ပါ- ကာဗိုဒ်များကို ဖယ်ရှားရန် ကြေးနီဂေါ်ပြားနှင့် ကြေးနီစုတ်တံကို အသုံးပြုပါ။ ချည်ထားသော ဘလောက်နှင့် mandrel အကြားတွင် ကပ်နေပါက၊ ပစ္စည်းကို ပျော့ပျောင်းအောင် မခွဲထုတ်မီ ပစ္စည်းကို ပျော့ပျောင်းစေရန် ဒေသအလိုက် ပြောင်းလဲထားသော၊ ယူနီဖောင်းအပူပေးခြင်းကို အသုံးပြုပါ။ ပြင်းထန်သောဒေသခံအပူပေးသည့် အစိတ်အပိုင်းကို တင်းတင်းကျပ်ကျပ် တားမြစ်ထားသည်။

3၊ Threaded block (အစိတ်အပိုင်း) disassembly လုပ်ထုံးလုပ်နည်း (စက်ခေါင်းမှ လျှော့ချထားသော ဂီယာဘောက်စ်အဆုံးဆီသို့ ဆက်တိုက် ခွဲထုတ်ပါ)
တစ်ဆက်တည်း- ရှေ့လော့ခ်ချသော nut → Radial retaining ring → ချည်ထားသော အစိတ်အပိုင်းတစ်ခုစီ
1. ရှေ့သော့ခတ်ထားသော nut ကို ဖြည်လိုက်ပါ (၎င်းကို အတွင်းပိုင်းတွင် ချည်နှောင်ထားလေ့ရှိသည် - ချည်လမ်းကြောင်းကို ပြောင်းပြန်မလှန်ပါနှင့်။ ထို့နောက် သော့ခတ်ထားသော nut, thrust washer, နှင့် positioning ring ကို ဖယ်ရှားပါ။
2. အုပ်စုအလိုက် threaded blocks များကိုဖယ်ရှားပါ၊ ထို့နောက်တွဲထားသော A/B ဝက်အူအစိတ်အပိုင်းများကို တူညီသောအနေအထားမှဖယ်ရှားပါ။ အစိတ်အပိုင်းတစ်ခုစီကို အမှတ်အသားဘောပင်ဖြင့် အမှတ်အသားပြုပါ - တည်နေရာနံပါတ် + ဘေးဘက် (ရှေ့/နောက်) + ဝက်အူလမ်းကြောင်း (ဘယ်/ညာ) ညွှန်ပြပါ။ စည်းဝေးပွဲ အစီအစဉ်ဇယားကို မှတ်တမ်းတင်ရန်အတွက် ဓာတ်ပုံရိုက်ပါ။
3. Mandrel ပေါ်တွင်ချည်ထားသောချည်တုံး- ကြေးနီတံ၏အကူအညီဖြင့် axial နှိပ်ခြင်းအတွက် အထူးပြုကိရိယာဖြင့် ပေါင်းစပ်ထားသော ဟိုက်ဒရောလစ်နှိပ်ကို အသုံးပြုပါ။ ချည်ထားသောမျက်နှာပြင်ကို ထောင့်တစ်ခုတွင် ရိုက်ရန် သို့မဟုတ် ပွတ်တိုက်ရန် တင်းကြပ်စွာတားမြစ်ထားသည်။ oxyacetylene မီးတိုင်ကို အသုံးပြု၍ အစိတ်အပိုင်း၏ လုပ်ငန်းဆောင်တာမျက်နှာပြင်ကို တိုက်ရိုက်အပူပေးခြင်းကိုလည်း တင်းတင်းကျပ်ကျပ် တားမြစ်ထားသည်။
4. ပြီးပြည့်စုံစွာ တပ်ဆင်ပြီးနောက်- core pin spline၊ core pin ၏ အပြင်ဘက် အချင်းနှင့် အစိတ်အပိုင်း၏ အတွင်းပိုင်း spline groove ကို သန့်ရှင်းပါ။ စုဆောင်းထားသော ကာဗွန်အသိုက်များ သို့မဟုတ် မာကျောသော အရာများကို ဖယ်ရှားပါ။ ဝတ်ဆင်ခြင်း၊ ကွဲအက်ခြင်း သို့မဟုတ် ကွဲထွက်ခြင်းအတွက် spline ကို စစ်ဆေးပါ။
5. အစိတ်အပိုင်းစစ်ဆေးခြင်း- ချည်ပရိုဖိုင်းများနှင့် ထိတွေ့ဆက်ဆံမှုမျက်နှာပြင်များအပြင် ပေါက်ထွက်ခြင်း သို့မဟုတ် အက်ကွဲကြောင်းများရှိမရှိ စစ်ဆေးပါ။ အလွန်အကျွံ ဝတ်ဆင်ထားသော အစိတ်အပိုင်းများကို ချက်ချင်း ဖယ်ရှားပစ်ရမည်။ ကြိတ်ခွဲခြင်း သို့မဟုတ် ပြုပြင်ခြင်းကို တားမြစ်ထားသည်။ ထိုသို့သော အစိတ်အပိုင်းများကို စက်ထဲသို့ ပြန်မထည့်ရပါ။

4၊ ချည်ကြိုးပိတ်ဆို့တပ်ဆင်ခြင်း (မူရင်းပုံများ သို့မဟုတ် အမှတ်အသားများအတိုင်း နောက်ပြန်လှည့်ကာ ဂီယာအုံမှ စက်ခေါင်းအဆုံးအထိ)
1. core mandrel spline နှင့် အစိတ်အပိုင်း၏ အတွင်းပိုင်း spline ကို သန့်ရှင်းပါ။ အပူချိန်မြင့်သော အဆီများကို ပါးလွှာသောအလွှာကို လိမ်းပါ (ထုတ်လုပ်နေစဉ်အတွင်း ကာဗွန်နိတ်ပစ္စည်းစုပုံခြင်းကို တားဆီးရန် ထူထဲသောအလွှာကို မလိမ်းပါနှင့်)။
2. အမှတ်အသားပြုသည့်အစီအစဥ်အတိုင်း ချည်ထားသောတုံးများကို ဆက်တိုက် တပ်ဆင်ပါ။ A နှင့် B ဝက်အူများ၏ ထိတွေ့ဆက်ဆံမှုအဆင့်များကို ချိန်ညှိထားကြောင်း သေချာစေရန် ၎င်းတို့ကို အတွဲလိုက်တပ်ဆင်ပါ။ အစိတ်အပိုင်းများ၏ အဆုံးမျက်နှာများကို ရှင်းရှင်းလင်းလင်းမရှိဘဲ တစ်ခုနှင့်တစ်ခု တင်းတင်းကြပ်ကြပ် ဖိထားကြောင်း သေချာစေရန်နှင့် spline သည် နေရာအပြည့်ထိုင်ကြောင်း သေချာပါစေ။
သယ်ဆောင်ခြင်းပိတ်ဆို့ခြင်း၊ နှိပ်နယ်ခြင်း နှင့် ရိတ်ခြင်းလုပ်ကွက်များသည် သတ်မှတ်ထားသော တိမ်းညွှတ်မှုရှိပြီး ပြောင်းပြန်ဦးတည်ချက်တွင် မတပ်ဆင်ရပါ။ kneading block ၏လည်ပတ်မှုဦးတည်ချက်နှင့်ထောင့်သည် process drawings များကိုတင်းကြပ်စွာလိုက်နာရပါမည်။
ထည့်သွင်းထားသောအစုံတစ်ခုစီအတွက်၊ ပွတ်တိုက်ခြင်း သို့မဟုတ် ခြစ်ခြင်းမရှိဘဲ ချောမွေ့စွာထိတွေ့မှုရှိစေရန်အတွက် ဝက်အူနှစ်ခုကို ကိုယ်တိုင်လှည့်ပါ။
3. နေရာချထားခြင်းလက်စွပ်နှင့် တွန်းလျှော်စက်ကို အစီအစဥ်အတိုင်း တပ်ဆင်ပါ၊ ထို့နောက် ရှေ့ဆုံးသော့ပိတ်ခလုတ်ကို တင်းကျပ်ပါ။
4. သတ်မှတ်ထားသော torque သို့ သော့ခတ်ထားသော nut ကို တင်းကျပ်ပါ (75 Nm; ယေဘုယျအားဖြင့် ထုတ်လုပ်သူ၏ အကြံပြုထားသော torque ကို ရည်ညွှန်းပြီး၊ သီးခြားအဆင့် 2-3 တွင် ထောင့်ဖြတ်အကြိုတင်းကြပ်ခြင်းကို ကျင့်သုံးပါ - အားလုံးကို တစ်ပြိုင်နက် မတင်းကြပ်ပါနှင့်)။
5. တပ်ဆင်မှုပြီးပါက၊ ဝက်အူနှစ်ခုကို ကိုယ်တိုင်ချိန်ညှိပါ- မည်သည့်ညက်ညက်မှုမှမဟုတ် ပုံမှန်မဟုတ်သောခေါက်သံများမပါဘဲ ချောမွေ့ပြီး ဆက်တိုက်လည်ပတ်မှုကို သေချာပါစေ။ ဝက်အူနှစ်ခုကြားတွင် သတ္တုပွတ်တိုက်မှုမဖြစ်သင့်ပါ။
6. အတည်ပြုခြင်း- အစိတ်အပိုင်းအစီအစဥ်၊ တိမ်းညွှတ်မှုနှင့် အရေအတွက်ကို အတည်ပြုရန် မူရင်းစုဝေးဓာတ်ပုံများနှင့် နှိုင်းယှဉ်ပါ။

5၊ စည်ကို ဝက်အူပြန်တပ်ပါ။
1. စည်အတွင်းပိုင်းကို သေချာစွာ သန့်စင်ပါ။ bushing သည် carbonized material ကင်းစင်ကြောင်းသေချာစေပြီး bushing ကို ဝတ်ဆင်ရန် စစ်ဆေးပါ။
2. ဝက်အူနှစ်ခုကို စဉ်ဆက်မပြတ် အဆင့်ဖြင့် ကွက်ပြီး ကျန်နေပါသည်။ စည်ကို အလျားလိုက် တပြိုင်တည်း တွန်းလိုက်သောအခါ၊ ခုခံအားကို ချက်ချင်း တွေ့ရှိပြီး စက်အား အလွန်အကျွံ လည်ပတ်ခြင်းမပြုသင့်ပါ။
3. နောက်ဘက်အချိတ်အဆက်ကို တပ်ဆင်ပါ၊ ယခင်က အမှတ်အသားပြုထားသော ကြိုးတန်းအဆင့်နှင့် ချိန်ညှိကာ ချိတ်ဆက်အင်္ကျီလက်နှင့် နေရာချထားသည့် pin ကို လုံခြုံအောင်ပြုလုပ်ပါ။
4. အပိုင်းတစ်ခုစီအတွက် စည်ဘောင်များကို ပြန်လည်တပ်ဆင်ပြီး အစွန်းဘောင်များကို ထောင့်ဖြတ်အဆင့်များတွင် တင်းကျပ်ပါ။
5. ပြန်လည်ထူထောင်ရေးအပူပေးကွိုင်၊ သာမိုကွိုင်၊ ဖုန်စုပ်ပေါက်ပေါက်၊ အစာကျွေးသည့်အပိုင်း၊ စက်ခေါင်းသေဆုံးခြင်း

6၊ Test Run စစ်ဆေးခြင်း။
1. ဝါယာကြိုးများအားလုံးကို ပြန်ယူပါ၊ LOTO ကိုဖြုတ်ပါ၊ အနည်းငယ်အလှည့်အတွက် ရိုးတံကို အရှိန်အနည်းငယ်ဖြင့် ကိုယ်တိုင်လှည့်ကာ ပုံမှန်မဟုတ်သော ပွတ်တိုက်သံများမရှိကြောင်း အတည်ပြုပါ။
2. ဝန်မရှိ၊ မြန်နှုန်းနိမ့် ရွရွပြေးစမ်းခြင်း၊ လက်ရှိနှင့် တုန်ခါမှုကို စောင့်ကြည့်ခြင်း၊ မူမမှန်မှု မတွေ့ပါက အပူချိန်ကို တိုးမြှင့်ပါ။ အပူချိန်မြှင့်ပြီးနောက်၊ ပြန်လည်စစ်ဆေးခြင်းအတွက် နောက်ထပ်လှည့်ကွက်စမ်းသပ်မှုပြုလုပ်ပါ (အပူရှိန်ချဲ့ထွင်မှုကြောင့် စက်ယိုယွင်းနေနိုင်သည်)။
3. မြန်နှုန်းနိမ့်နို့တိုက်ကျွေးခြင်းဖြင့် စမ်းသပ်ထုတ်လုပ်မှုကို လုပ်ဆောင်ပါ။ torque နှင့် ဖိအားအတက်အကျများကို စောင့်ကြည့်ခြင်း၊ မူမမှန်ကြောင်းအတည်ပြုပါ။
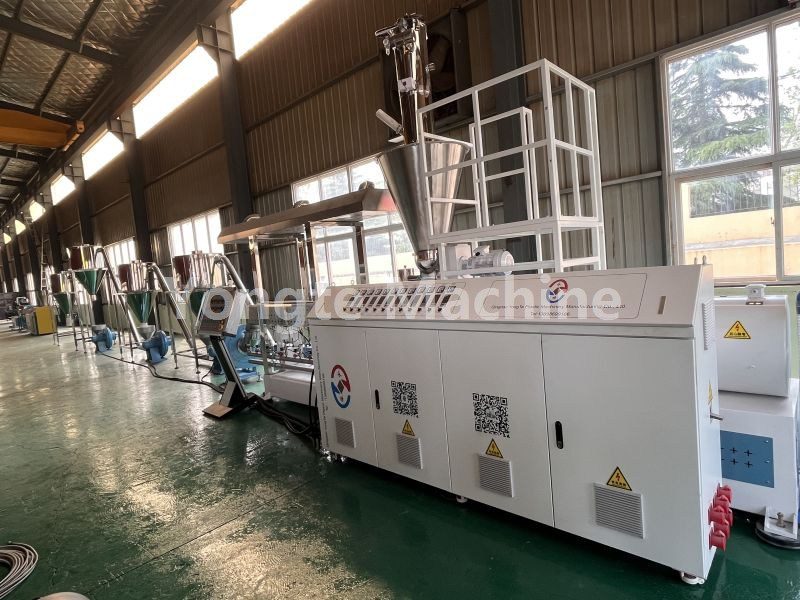
7. အဓိကအန္တရာယ်များနှင့် တားမြစ်ချက်များ (75 Dual High-Frequency Fault Points)
1. ❌ ချည်မျှင်လုပ်ကွက် မျက်နှာပြင်ကို စတီးတူတူဖြင့် ရိုက်ခြင်း တားမြစ်ထားသည်။ ထိုသို့ပြုလုပ်ခြင်းဖြင့် အစွန်းများ ကွဲအက်ခြင်း သို့မဟုတ် အလွိုင်းအလွှာများ ဆုံးရှုံးနိုင်ပြီး ချက်ခြင်း ဖယ်ထုတ်ခြင်းကို ဖြစ်ပေါ်စေပါသည်။
2. ❌ မှားယွင်းနေသော အဆင့်တပ်ဆင်ခြင်းသည် အတင်းအကြပ် မော်တာလည်ပတ်ခြင်းကို ဖြစ်စေသည်- ကညှပ်ဘလောက်ကို တိုက်ရိုက်ဖြုတ်ခြင်း သို့မဟုတ် စည်ဘုရှ်အား ခြစ်ခြင်း။
3. ❌ အကယ်၍ တပ်ဆင်ခြင်းမပြုမီ ချည်လုပ်တုံး၏ အဆုံးမျက်နှာပြင်ပေါ်တွင် ကာဗွန်အနည်အနှစ်များ သို့မဟုတ် သံဖိုင်များရှိနေပါက → ၎င်းသည် မျက်နှာပြင်ပျက်စီးခြင်း သို့မဟုတ် အစိတ်အပိုင်းစည်းနှောင်ခြင်းကို ဖြစ်စေနိုင်ပြီး အစိတ်အပိုင်းအား နောက်တစ်ကြိမ် ဖြုတ်တပ်ခြင်းစက်ဝန်းအတွင်း ဖယ်ရှားရန် မဖြစ်နိုင်ပေ။
4. ❌ အလွန်အကျွံသော့ခတ်ထားသော nut torque- မလုံလောက်သော torque သည် အစိတ်အပိုင်းများကို ပြောင်း သို့မဟုတ် ကွဲသွားစေနိုင်သည်။ အလွန်အကျွံ torque သည် နောက်တစ်ကြိမ် ဖြုတ်တပ်ခြင်းလုပ်ငန်းစဉ်တွင် nut ကို တွယ်ကပ်သွားစေနိုင်သည်။
5. ❌ ဝက်အူကို တစ်ဖက်သတ် ဆုတ်ခွာခြင်းသည် ဝက်အူနှစ်ခုနှင့် အစိတ်အပိုင်း တိုက်မိခြင်းကြားတွင် မှားယွင်းသွားစေသည်။
6. ✅ အစိတ်အပိုင်းများကို ဓာတ်ပုံရိုက်ပြီး အမှတ်အသားပြုလုပ်ပါ - မန်မိုရီအပေါ်အခြေခံ၍ အစီအစဥ် သို့မဟုတ် ထောင့်ကို လွဲမှားစေရန် အလွန်လွယ်ကူသောကြောင့် ၎င်းသည် အထူးအရေးကြီးပါသည်။
ဆက်စပ်သတင်း
- WPC တံခါးချွတ်မညီမှုပြဿနာကို ဘယ်လိုဖြေရှင်းမလဲ။
- စွန့်ပစ်ပလပ်စတစ်သစ်ခွဲစက်အတွက် မှိုကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း။
- WPC granulator extruder လည်ပတ်နေစဉ်အတွင်း ဝက်အူရုတ်တရက်ကွဲရခြင်းအကြောင်းရင်း
- Yongte သည် Microporous Permeable Pipe ထုတ်လုပ်မှုကို အကောင်းဆုံးလုပ်ဆောင်သည်။
- ဆန်းသစ်တီထွင်ထားသော ရေမဲ့သန့်စင်မှုဖြေရှင်းချက်သည် ပလတ်စတစ်ရုပ်ရှင်ပြန်လည်အသုံးပြုခြင်းကို တော်လှန်ပြောင်းလဲစေသည်။
- အမှိုက် PE ပလပ်စတစ် သစ်ခွဲသားထုတ်လုပ်မှုလိုင်းအတွက် Sccessful Trial Run
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။


