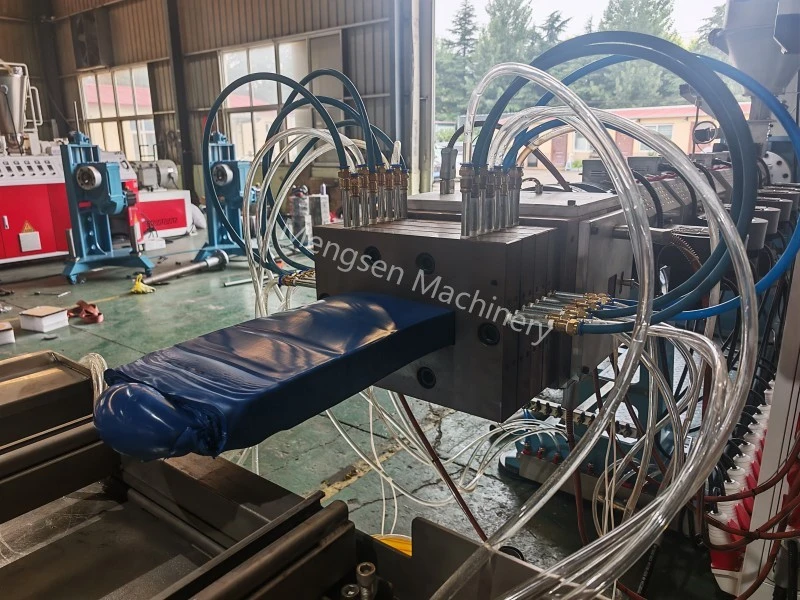
WPC Extrusion Machine Temperature Setting
PE သစ်သား-ပလပ်စတစ်ပေါင်းစပ် (HDPE + သစ်သားမှုန့်) အတွက် Extrusion အပူချိန်မျဉ်းကွေး
သက်ဆိုင်သောအခြေအနေများ- PE နှင့် သစ်သားမှုန့်ပေါင်းစပ်ထုတ်လုပ်မှုလိုင်းများ (ပြားချပ်သောအမွှာဝက်အူ granulation → conical twin-screw / single-screw extrusion molding); PE-သစ်သားပလပ်စတစ်ပေါင်းစပ်များအတွက် အဓိကစိုးရိမ်ရသည့်အချက်မှာ အပူလွန်ကဲခြင်း၊ အစိုဓာတ်ပါဝင်မှုနှင့် သစ်သားမှုန့်များ၏ ကာဗွန်အဖြစ်ပြောင်းလဲခြင်းများ၊ ထို့ကြောင့်၊ အများဆုံးပစ္စည်းအပူချိန်သည် 185°C ထက်မပိုသင့်ပါ။ အဆင့်နှစ်ဆင့် လုပ်ငန်းစဉ်တွင်၊ အပြိုင်အမွှာဝက်အူ granulation အဆင့်သည် HDPE နှင့် သစ်သားမှုန့်တို့မှ စေ့စေ့စပ်စပ် ရောစပ်ခြင်း၊ ပလပ်စတစ်ပြုလုပ်ခြင်းနှင့် တူညီသော granules များဖွဲ့စည်းခြင်းကို သေချာစေသည်။ နောက်ဆက်တွဲ ပရိုဖိုင်ပုံသွင်းခြင်းကို conical twin-screw သို့မဟုတ် single-screw extruder ကို အသုံးပြု၍ လုပ်ဆောင်သည်။ ဤအပိုင်းခွဲလုပ်ဆောင်ခြင်းနည်းလမ်းသည် အဆင့်တစ်ခုစီတွင် သီးခြားအပူချိန်ကို ထိန်းချုပ်နိုင်စေပြီး ဒေသအလိုက် အပူလွန်ကဲခြင်းအန္တရာယ်ကို လျှော့ချပေးသည်။ PE-သစ်သား ပလပ်စတစ် ပေါင်းစပ်ပစ္စည်းများသည် စီမံဆောင်ရွက်သည့် အခြေအနေများအတွက် အလွန်အကဲဆတ်ပါသည်။ စည်အတွင်း အလွန်အကျွံ အပူချိန် သို့မဟုတ် သေဆုံးခြင်း၊ ကုန်ကြမ်းထဲတွင် ကျန်နေသော အစိုဓာတ်နှင့် မြင့်မားသော အပူချိန်အောက်တွင် ထင်းမှုန့်၏ ကာဗွန်ဒိုင်အောက်ဆိုဒ်များကို အထူးဂရုပြုရပါမည်။ ထိုသို့သောပြဿနာများသည် ထုတ်ကုန်မျက်နှာပြင်ပေါ်ရှိ အစက်အပြောက်များ၊ အရောင်ပြောင်းခြင်း သို့မဟုတ် စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများ ယိုယွင်းပျက်စီးခြင်းကိုပင် ဖြစ်စေနိုင်သည်။ ထို့ကြောင့်၊ အမှန်တကယ်ထုတ်လုပ်မှုတွင်၊ အမြင့်ဆုံးအပူချိန် 185°C ထက်မပိုဘဲ တင်းကြပ်စွာ ထိန်းချုပ်ထားရပါမည်။
I. PE-WPC Extrusion Temperature Curve (Pelletizing Stage + Profile forming Stage)
① Parallel double granulation (PE သစ်သား granulation၊ တူညီသော ဦးတည်ရာ အပြိုင် နှစ်ဆ)
အမှန်တကယ်ထုတ်လုပ်မှုတွင်၊ သစ်သားမှုန့်ပါဝင်မှု၊ ကွက်အရွယ်အစားနှင့် HDPE အရည်ပျော်စီးဆင်းမှုအညွှန်းကိန်းကဲ့သို့သော ကုန်ကြမ်းဆိုင်ရာ ကန့်သတ်ချက်များအပေါ်အခြေခံ၍ အပူချိန်ကို ကောင်းစွာချိန်ညှိသင့်သည်- သစ်သားမှုန့်ပေါင်းထည့်မှုအချိုး မြင့်မားလေ၊ စီမံဆောင်ရွက်ရခက်ခဲလေလေ၊ ဒေသအလိုက် အပူစုဆောင်းခြင်းကို ကာကွယ်ရန် ပလတ်စတစ်ဆာဂျရီအဆင့်တွင် အပူချိန်တည်ငြိမ်မှုကို ပိုမိုစောင့်ကြည့်ရန် လိုအပ်ပါသည်။ သစ်သားမှုန့် ကွက်အရွယ်အစား ပိုကောင်းလာသောအခါ၊ သီးခြားမျက်နှာပြင်ဧရိယာသည် တိုးလာကာ ကာဗွန်အဖြစ်သို့ ပြောင်းလဲနိုင်ခြေ ပိုများလာကာ အမျိုးအစားတူ အပူချိန်အကွာအဝေးကို သင့်လျော်စွာ လျှော့ချရန် လိုအပ်သည်။ ထို့အပြင်၊ ပြားချပ်ချပ်နှစ်ထပ် granulation အဆင့်ရှိ ရေပေးဝေမှု ထိန်းချုပ်ခြင်းကို ကုန်ကြမ်းကြိုတင်ပြုပြင်မှုအဆင့်မှ အကောင်အထည်ဖေါ်ရမည်ဖြစ်ပါသည်။ အပင်ထဲသို့ ထင်းမှုန့်ဝင်ရောက်သောအခါ ၎င်း၏အစိုဓာတ်ပါဝင်မှုကို စမ်းသပ်ရမည်ဖြစ်ပြီး ၎င်းသည် 5% ထက်ကျော်လွန်ပါက အခြောက်ခံခြင်း ကုသမှုကို လုပ်ဆောင်ရမည်ဖြစ်သည်။ မဟုတ်ပါက၊ extruder barrel အတွင်းသို့ ဝင်ရောက်လာသော အစိုဓာတ်သည် မြင့်မားသော အပူချိန်အောက်တွင် ရေနွေးငွေ့ပူဖောင်းများကို ထုတ်ပေးနိုင်ပြီး၊ ၎င်းသည် granulation တူညီမှုကို ထိခိုက်စေနိုင်ပြီး နောက်ဆက်တွဲ extrusion molding တွင် နောက်ဆုံး extruded ထုတ်ကုန်များတွင် အတွင်းပိုင်းချို့ယွင်းချက်များကို ဖြစ်ပေါ်စေနိုင်သည်။
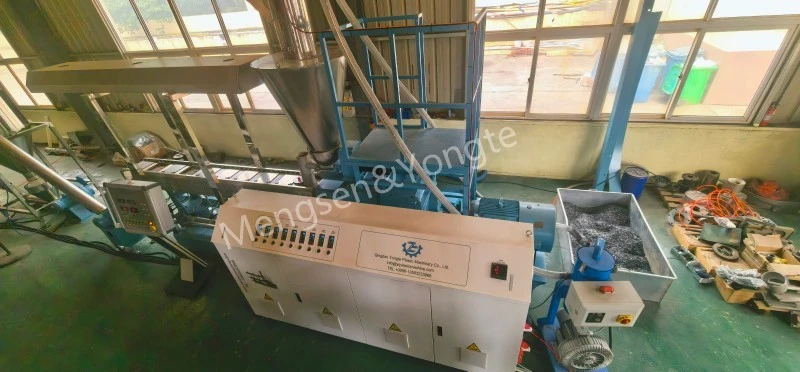
ဆလင်ဒါအရှည်သည် အစာစားသည့်နေရာမှ ဦးခေါင်းအထိ°C နှုန်း
|
ကဏ္ဍ |
ဇုန် ၁ (ထပ်တိုး) |
ဇုန် ၂ |
ဇုန် ၃ |
ဇုန် ၄-၆ |
ဇုန် ၇-၈ |
ဇုန် ၉ |
ခေါင်းသေ |
|
ဆက်တင် |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
အဓိကအချက်များ-
· သစ်သားမှုန့်ကို အချိန်မတန်မီ ပျော့ပြောင်းပြီး ပေါင်းကူးတံကို တွယ်ကပ်မှုဖြစ်စေနိုင်သည့် ဝက်အူချောင်းကို တွယ်ကပ်ခြင်းမှ ကာကွယ်ရန် အစာကျွေးသည့်အပိုင်းကို မြင့်မားစွာမသတ်မှတ်ပါနှင့်။
· ဇုန် 3-5 သည် အပူချိန် တဖြည်းဖြည်း တိုးလာရာ အဓိက ရောစပ်သည့် အပိုင်းဖြစ်သည်။
· အရည်ကျိုခြင်းဇုန်ရှိ အပူချိန်မြင့်တက်မှုကို လျှော့ချရန်အတွက် နော်ဇယ်ခေါင်းကို အနည်းငယ်လျှော့ချပါ။
· အချိန်ကြာမြင့်စွာ အရည်ပျော်သည့်အပူချိန်သည် 185°C ထက်မပိုစေရပါ။ မဟုတ်ပါက သစ်သားမျှင်များသည် လျင်မြန်သော ကာဗွန်ဓာတ်ပြုခြင်းကို ခံရပြီး အနက်ရောင်အစက်အပြောက်များ ပေါ်လာပြီး ဆေးရွက်ကြီးကဲ့သို့ ညှော်သော အနံ့ဆိုးများ ထွက်ပေါ်စေပါသည်။
② သစ်သား-ပလပ်စတစ်အမှုန့်များကို အသုံးပြု၍ ကြမ်းပြင်/ပရိုဖိုင်များကို ဖြန့်ထုတ်ရန်အတွက် အ conical twin-screw SJSZ သို့မဟုတ် single-screw၊
Conical Twin screw ExtruderTemperature Parameter Table
|
ကန့်သတ်ချက်အမျိုးအစား |
တင်နေသည့်အပိုင်း (ယူနစ်-°C) |
ဖိသိပ်မှုအပိုင်းအခြား (ယူနစ်-°C) |
အိတ်ဇောအပိုင်း (ယူနစ်-°C) |
အတိုင်းအတာ (ယူနစ်-°C) |
ဦးခေါင်းအပူချိန် (ယူနစ်:°C) |
မှိုအပူချိန် (ယူနစ်-°C) |
တိုင်းတာထားသော အရည်ပျော်အပူချိန် (ယူနစ်:°C) |
|
အပူချိန်သတ်မှတ်ပါ။ |
၁၄၀~၁၅၀ |
၁၅၀~၁၆၂ |
၁၅၈~၁၆၈ |
၁၆၂~၁၇၂ |
၁၆၅~၁၇၃ |
၁၆၈~၁၇၅ |
၁၇၀~၁၈၀ |
Single-Screw Extrusion အတွက် Temperature Parameter Table (Co-extruded Surface Layer/ Simple Profile)
|
Parameter အမျိုးအစား |
တင်နေသည့်အပိုင်း (ယူနစ်-°C) |
ဖိသိပ်မှုအပိုင်းအခြား (ယူနစ်-°C) |
အတိုင်းအတာ (ယူနစ်-°C) |
ဦးခေါင်းအပူချိန် (ယူနစ်:°C) |
မှိုအပူချိန် (ယူနစ်-°C) |
|
သတ်မှတ်တန်ဖိုး |
၁၃၅~၁၄၅ |
၁၄၈~၁၆၀ |
၁၅၈~၁၆၈ |
၁၆၂~၁၇၀ |
၁၆၅~၁၇၂ |
✅ Temperature Operation အခြေခံမူများ
1. အပူချိန်သတ်မှတ်ခြင်းသည် အရည်ပျော်ခြင်း၏ အမှန်တကယ် အပူချိန်နှင့် မညီမျှပေ။ အရည်ပျော်သည့်အပူချိန်ကို အမှန်တကယ်တိုင်းတာရန် အရည်ပျော်သည့်ပလေကို အသုံးပြုရန် အရေးကြီးသည်။ ဝက်အူပွတ်တိုက်ခြင်းကြောင့် ဖြစ်ပေါ်လာသော အပူထုတ်လုပ်မှုကြောင့်၊ တိုင်းတာထားသော အရည်ပျော်အပူချိန်သည် ပုံမှန်အားဖြင့် သတ်မှတ်အပူချိန်ထက် 5-12°C ထက်ကျော်လွန်ပါသည်။
2. အိတ်ဇောအပိုင်းရှိ အပူချိန်ကို အလွန်မြင့်မားစွာ မသတ်မှတ်သင့်ပါ။ ဤဒေသတွင်၊ သစ်သားမှုန့်အတွင်းမှ စုပ်ယူထားသော ရေခိုးရေငွေ့များနှင့် မော်လီကျူး အလေးချိန် နည်းပါးသော မတည်ငြိမ်မှုများကို အမြောက်အမြား ထုတ်ပေးပါသည်။ ဤဇုန်တွင် အပူချိန် အလွန်အမင်း မြင့်မားပါက၊ သွန်းသော ပစ္စည်းမှ ဓာတ်ငွေ့များသည် တည်ငြိမ်စွာ မလွတ်နိုင်ဘဲ အရည်ပျော်သွားကာ ကာဗွန်ဒိုင်းရှင်း မျက်နှာပြင်ကို ဖြစ်ပေါ်စေနိုင်ပြီး သစ်သားမှုန့် မျက်နှာပြင်၏ အပူပိုင်းပြိုကွဲမှုကို ဖြစ်ပေါ်စေနိုင်သည်။
3. အရည်ပျော်သောပစ္စည်းသည် မှိုတွင်းသို့ဝင်ရောက်သည့်အခါ လုံလောက်သောစီးဆင်းနိုင်စွမ်းကိုထိန်းသိမ်းထားနိုင်ရန်၊ ချောမွေ့စွာဖြည့်သွင်းခြင်းနှင့် ပုံသွင်းခြင်းတို့ကို လွယ်ကူချောမွေ့စေပြီး စီးဆင်းနိုင်မှုမလုံလောက်ခြင်းကြောင့် ထုတ်ကုန်မျက်နှာပြင်ပေါ်ရှိ pitting ချို့ယွင်းချက်များဖြစ်ပေါ်ခြင်းကို လျှော့ချရန် မှိုအပူချိန်ထက် အနည်းငယ်ပိုမြင့်သင့်ပါသည်။ သို့သော်၊ မှိုအပူချိန် အလွန်အမင်း မြင့်မားခြင်းသည် သွန်းသောပစ္စည်း၏ မျက်နှာပြင်အလွှာ၏ အအေးနှုန်းကို လျော့ကျစေပြီး မှိုမျက်နှာပြင် (mold sticking) ကို ဖြစ်ပေါ်စေပြီး မှို၏ မျက်နှာပြင်တွင် ပစ္စည်းစုပုံခြင်း နှင့် လောင်စာအမှတ်အသားများကို ဖြစ်ပေါ်စေနိုင်သောကြောင့် ဖြစ်သည်။
ဆက်စပ်သတင်း
- Rubber Soaker Irrigation Pipes vs Traditional Irrigation Tubes ၏ အားသာချက်များ
- WPC ကြမ်းပြင်စက်ရုံအတွက် Yongte ထောက်ပံ့ရေး Turnkey ပရောဂျက်ဝန်ဆောင်မှုကို ရနိုင်ပါသလား။
- 200x50mm ပြန်လည်အသုံးပြုထားသော အစိုင်အခဲပလပ်စတစ်သစ်ခွဲစက်ကို အောင်မြင်စွာ စမ်းသပ်ပြီးဖြစ်သည်။
- Yongte WPC ကော်လံကို ပူးတွဲ extrusion ဖြင့် အောင်မြင်စွာ စမ်းသပ်ခဲ့သည်။
- သစ်သား-ပလပ်စတစ်ပေါင်းစပ် (WPC) ထုတ်ကုန်များထုတ်လုပ်ရန် ပလပ်စတစ်ဖလင်အလေအလွင့်များကို မည်သို့အသုံးပြုနိုင်သနည်း။
- Rubber Foamed Water-permeable Pipes အတွက် လျှောက်လွှာ
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။